焊炬选购与使用全指南:从原理到维护,读懂工业焊接的"火种"
在金属加工车间里,焊炬往往是最不起眼却最关键的设备之一。它决定了火焰的温度、形态和稳定性,也直接影响焊接质量、作业效率乃至操作安全。对于从事钢结构、管道安装、汽车维修、五金制造的企业来说,选对一把焊炬、用好一把焊炬,远比想象中重要。本文围绕焊炬的工作原理、分类选型、价格构成、使用要点与维护保养展开,帮助采购和技术人员建立一套完整的判断标准。
焊炬是什么:气焊系统的核心执行部件
焊炬是气焊与气割作业中用于混合可燃气体与助燃气体、并通过喷嘴形成稳定火焰的 handheld 工具。它通常由炬体、混合管、喷嘴、调节阀和手柄组成,配合氧气瓶、燃气瓶、减压器和回火防止器构成完整的气焊设备系统。焊炬的性能体现在三个方面:气体混合是否均匀、火焰调节是否灵敏、长时间作业下是否稳定不回火。
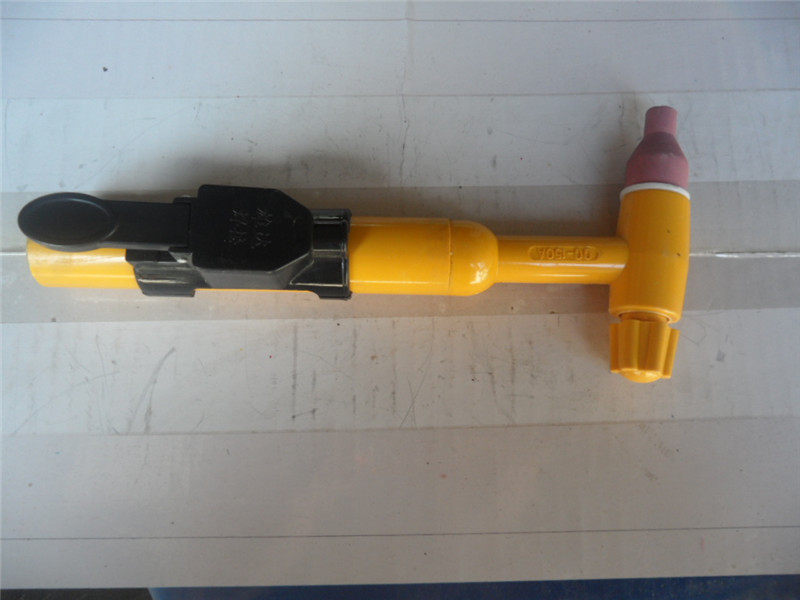
在制造业的多个细分领域,焊炬都有实际应用场景。钢铁与有色金属的型材焊接、汽车零部件与摩托车车架的修复、船舶与轨道交通的金属结构件加工、空调制冷管路的铜铝连接、建筑工地的钢筋与预埋件处理,都离不开气焊设备的支持。与之配套的割炬、燃气燃烧器、丙烷喷火枪、点火器等产品,共同构成了焊割配件市场的完整链条。
焊炬的主要类型与适用场景
按混合方式划分,焊炬可分为射吸式和等压式两大类。射吸式焊炬依靠氧气高速射流产生的负压吸入燃气,结构简单、适应性强,是国内中小企业使用最广泛的类型;等压式焊炬则要求氧气与燃气压力基本相等,火焰稳定性更好,适合大功率、连续作业的场合。按用途划分,还可分为普通焊炬、加热炬、微型焊炬和多嘴焊炬等。
- 射吸式焊炬:适合乙炔、丙烷等多种燃气,操作门槛低,维修方便,是通用焊接的首选。
- 等压式焊炬:火焰刚性强,适合厚板焊接与长时间连续作业,对气源压力稳定性要求较高。
- 加热炬与喷火枪:多用于金属预热、矫形、除锈和表面烘烤,丙烷喷火枪在管道施工与防水工程中尤为常见。
- 微型焊炬:面向珠宝加工、仪表维修、空调制冷等精细作业,火焰集中、热影响区小。
需要提醒的是,焊炬与割炬虽同属焊割工具,但设计目标不同。割炬强调预热火焰与切割氧的配合,焊炬强调火焰的柔和与可调。采购时应根据实际工艺选择,避免用焊炬替代割炬进行切割作业。
焊炬价格受哪些因素影响
焊炬价格从几十元到数百元不等,差异主要来自材料、工艺、规格和品牌。炬体采用黄铜锻造还是翻砂铸造,阀门的密封结构与加工精度,喷嘴的同心度与孔径一致性,都会显著影响成本与寿命。规格方面,型号越大、可焊接厚度越高,用料越多,价格自然上浮。此外,是否附带回火防止器、是否成套配嘴、包装与售后体系,也会反映在终端报价中。
对于批量采购的企业,建议不要单纯比较单价。一把低价焊炬如果出现火焰不稳、阀门漏气或频繁回火,带来的返工成本和安全风险远高于采购差价。选择有生产资质、能提供质量检测报告和配件供应的点火器厂家与焊炬厂家,长期看更划算。
焊炬使用中的关键操作要点
规范操作是发挥焊炬性能的前提。点火前应检查各连接部位是否漏气,确认减压器工作正常,回火防止器安装到位。点火时先开少量氧气,再开燃气,使用专用点火器引燃,避免用明火直接对嘴点火。作业中根据母材厚度和材质调整火焰性质,碳化焰、中性焰和氧化焰各有适用场合,不能一概而论。
- 调节火焰应先调燃气后调氧气,熄火时顺序相反,先关燃气再关氧气。
- 喷嘴温度过高时应暂停作业或浸水冷却,防止回火。
- 作业结束后关闭瓶阀、排空余气,将焊炬归位存放。
- 密闭或狭小空间作业必须保证通风,并配备防火措施。
焊炬的日常维护与寿命管理
焊炬属于精密工具,维护得当可以使用数年。每次作业后应清理喷嘴积碳,检查射吸能力是否正常;定期用专用通针疏通喷嘴孔,不可随意扩大孔径。阀门密封圈老化后应及时更换,避免因漏气导致火焰异常。长期停用时,应存放在干燥、无腐蚀性气体的环境中,防止铜体氧化和橡胶件老化。
对于使用频率较高的加工车间,建议建立焊炬台账,记录采购日期、使用工位和维修情况,便于判断更换周期。当出现火焰偏斜、射吸无力、阀门调节失灵等情况时,往往意味着内部通道堵塞或密封失效,应送修或更换,而不是勉强继续使用。
如何选择可靠的焊炬供应商
焊割设备属于工业安全相关产品,供应商的制造能力与质量体系值得重点考察。可以从几个维度判断:是否具备完整的 product center 与规格体系,能否提供加工定制服务,是否有稳定的配件供应,是否出具质量检测文件,以及售后响应是否及时。像欧炬焊割设备这类专注焊炬、割炬、燃气燃烧器与焊割配件的厂家,通常在型号覆盖和配件通用性上更有优势,采购方可以结合实际工况进行试样对比。
总体来看,焊炬虽小,却连接着工艺质量与作业安全两端。理解其工作原理、选型逻辑和维护方法,再结合供应商的制造实力综合评估,才能让这把"工业火种"真正稳定、持久地服务于生产。