焊炬选购与使用全指南:原理、型号、价格与安全操作一次讲清
在金属加工现场,焊炬是最不起眼、也最不能出问题的一件工具。铜管钎焊、薄板拼焊、管道预制、汽车钣金修复,都靠它那一小簇火焰完成。但很多人在采购时只看"能不能点着火、便宜不便宜",等到出现回火、火焰发散、焊嘴烧穿,才回头找原因。本文从焊炬的结构原理讲起,把型号、选型、价格、操作和维护串成一条线,希望能帮你在采购和使用上少走弯路。欧炬焊割设备(eu-torch.com)长期专注焊炬、割炬、燃气燃烧器、丙烷喷火枪及各类焊割配件的生产与定制,文中也会结合行业实际给出一些实用判断。
一、焊炬是什么:结构与工作原理
焊炬,也叫焊枪,是把可燃气体与氧气按一定比例混合、燃烧后形成稳定焊接火焰的器具。它的核心任务只有两个:把两种气体按正确比例送进混合室,让火焰在焊嘴出口稳定燃烧。
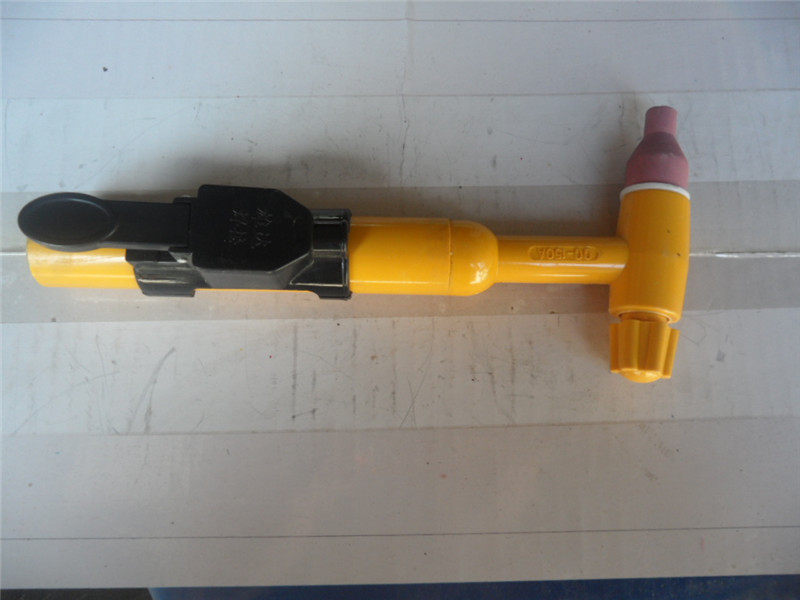
一支典型射吸式焊炬由以下几部分组成:
- 焊嘴(喷嘴):决定火焰形状和功率,是可更换的易损件,孔径从 0.5mm 到 2.5mm 以上不等。
- 混合管与射吸管:氧气高速通过射吸孔,在混合室内形成负压,把低压燃气吸进来完成混合。
- 氧气调节阀与燃气调节阀:分别控制两路流量,是火焰性质(中性焰、氧化焰、碳化焰)的调节入口。
- 手柄与气管接头:连接氧气胶管和燃气胶管,通常用不同颜色和螺纹区分,防止接错。
这里要重点说一下"射吸":很多用户以为焊炬就是两个气阀加一根管子,实际上射吸结构决定了它能不能稳定使用低压燃气。氧气从射吸孔高速射出,靠文丘里效应把燃气"带"进混合室,因此燃气侧压力即使不高,也能获得稳定输出。这也是射吸式焊炬能在中小型加工场景大范围普及的原因。
二、焊炬怎么分类:按气体、按压力、按用途
市面上的焊炬叫法很杂,但分类逻辑其实清晰:
- 按燃气种类:乙炔焊炬、丙烷焊炬、天然气焊炬、液化石油气焊炬。火焰温度上,乙炔约 3100℃,丙烷约 2800℃,天然气略低。乙炔升温快、适合高熔点金属;丙烷和天然气成本更低、更安全,适合铜管钎焊、加热矫形等场景。
- 按工作原理:射吸式与等压式。射吸式对燃气压力要求低,通用性强;等压式要求氧气与燃气压力接近,火焰更稳定,多用于大功率或机械化切割焊接。
- 按用途:焊接焊炬、加热焊炬、割炬(切割用)、以及延伸品类的燃气燃烧器、丙烷喷火枪、工业火炬等。割炬与焊炬在结构上相近,但多了切割氧通道,用途完全不同,采购时不要混用。
- 按材质工艺:全铜主体、铜合金阀体、不锈钢管件等,材质直接影响导热、密封寿命和整体重量。
三、焊炬型号怎么看:H01 系列与适用板厚
国内常见的射吸式焊炬型号以 H01 开头,后面的数字一般表示可焊接的最大低碳钢板厚度(单位 mm)。大致对应关系如下,仅供参考,实际以厂家参数表为准:
- H01-6:适合 0.5~6mm 薄板、铜管、小型钎焊作业。
- H01-12:适合 2~12mm 板厚,通用性最强,五金、汽修、空调安装使用较多。
- H01-20:适合 6~20mm 板厚,结构件、管道预制常用。
- H01-40:适合 12~40mm 板厚,属于大功率焊炬,耗气量明显上升。
除了焊炬本体,焊嘴型号(如 1#~7#)也需要匹配。焊嘴孔径越大,热功率越高,但火焰越难精细控制。薄板配大号焊嘴,最常见的后果就是烧穿和变形。
四、焊炬怎么选:五个实用维度
选购焊炬时,建议按下面的顺序逐条确认,而不是先问价格:
- 1. 燃气类型:现场用的是乙炔还是丙烷/天然气?这决定了焊炬的混合结构与焊嘴口径,乙炔焊炬用在丙烷上,火焰会明显偏软、容易脱火。
- 2. 母材与厚度:铜管钎焊、薄钢板、厚壁管道,对热功率要求差异很大。
- 3. 作业强度:每天几十分钟和连续八小时生产,对阀芯密封、手柄隔热的耐用性要求完全不同。批量生产线建议选阀体加工精度高、可更换阀芯的型号。
- 4. 气体压力条件:燃气压力偏低时优先选射吸式;有稳定减压站、压力可调的场合,等压式表现更好。
- 5. 配件通用性:焊嘴、O 型圈、回火防止器是否容易买到、是否与现有设备通用。配件断供带来的停机损失,往往比焊炬本身贵得多。
五、焊炬价格受哪些因素影响
"焊炬多少钱一支"没有统一答案,从几十元到几百元都有,差异主要来自这几方面:
- 主体材质与加工精度:全铜锻压件与普通铸铜件,在密封性和寿命上差距明显,射吸孔的同轴度直接影响火焰稳定性。
- 阀芯与密封件:耐磨损的阀芯能长期保持微调精度,劣质阀芯用几个月就开始漏气。
- 型号规格:大规格焊炬用料更多,价格自然更高。
- 配套与认证:是否附带回火防止器、合格证、检测报告,是否按相关国家或行业标准生产。
- 采购数量与是否定制:批量采购、非标定制(特殊长度、特殊接头、贴牌)通常有独立的报价体系。
如果是工厂集中采购,建议把焊炬、焊嘴、割炬、点火器、回火防止器这类焊割配件打包询价,一次性配齐,既省运费也便于后续统一更换。欧炬焊割设备提供焊炬与配套配件的成套供应及来图定制加工,可根据具体工况给出针对性配置建议。
六、焊炬操作要点与安全规范
焊炬属于明火压力工具,规范操作不是"讲究",而是底线。
- 点火前先检查气路密封,用肥皂水检漏,严禁用明火试漏。
- 点火顺序:先微开氧气阀,再开燃气阀,随后点火;熄火时先关燃气阀,再关氧气阀。这个顺序能有效降低回火风险。
- 必须安装回火防止器,并定期检查其有效性。
- 氧气瓶阀、减压阀严禁接触油脂;不得用氧气吹扫衣物、身体或设备表面。
- 焊炬不得放在水泥地面或金属容器上随意丢放,暂停作业时应关闭气源并置于专用支架。
- 作业区保持通风,丙烷、乙炔等气体在密闭空间积聚存在爆炸风险。
- 发生回火时立即关闭燃气阀,再关氧气阀,待焊炬冷却后检查焊嘴和混合管是否堵塞。
七、常见故障与日常维护
焊炬的故障大多集中在三个部位:焊嘴、阀芯、密封圈。
- 火焰发散、有爆鸣:多为焊嘴内孔积碳或有毛刺,用铜针或专用通针清理,禁用钢丝硬捅,以免扩大孔径。
- 火焰偏斜、单边燃烧:焊嘴孔变形或安装不正,需更换焊嘴。
- 调阀失灵、漏气:阀芯或密封圈老化,更换配件即可,不必整支报废。
- 射吸能力下降:混合管或射吸孔被杂质堵塞,拆下清理,装配时注意同轴度。
日常维护上,建议每班次结束后关闭气源、放净余压,定期检查胶管老化情况,焊炬本体避免敲击碰撞。做好这几件事,一支质量过关的焊炬用上几年并不困难。
八、焊炬的延伸应用:从空调铜管到食品制药管道
焊炬的应用面比很多人想的要宽。制冷空调行业的铜管钎焊、汽车零部件与排气管修复、钢结构与船舶的预制焊接、金属制品与五金件的加工,是传统主战场。而在对洁净度要求较高的领域,焊炬同样不可缺少:
- 食品机械与粮食加工设备:不锈钢管道、料斗、输送部件的焊接与修补。
- 乳制品与饮料、酿酒设备:卫生级管道钎焊、罐体附件安装。
- 制药与生物制品:工艺管道、洁净管路系统的连接作业。
- 纺织印染、化纤与塑料橡胶行业:设备加热、局部矫形、模具修补。
- 玻璃陶瓷、珠宝首饰、仪器仪表:精细火焰加热与小型钎焊,多使用丙烷喷火枪类小型燃气燃烧器。
不同场景对火焰的要求差别很大:铜管钎焊要柔和均匀,厚壁管道要热功率足,精密件要火焰集中可控。这也是为什么焊炬不能"一支走天下",合理配置不同规格的焊炬和焊嘴,才是提高效率的关键。
九、关于欧炬焊割设备
欧炬焊割设备深耕焊割器具领域,产品覆盖焊炬、割炬、燃气燃烧器、丙烷喷火枪、工业火炬、点火器及各类焊割配件,服务于金属加工、制冷空调、汽车维修、钢结构、食品制药设备制造等行业。工厂具备产品制造、来图定制、批量生产与质量检测能力,可根据客户的气体类型、作业工况和接口标准提供匹配方案。如果你正在为选型、报价或非标定制寻找答案,欢迎访问 eu-torch.com 了解更多产品参数与配置信息。
一支焊炬的选择,看起来是采购环节的小事,背后却是火焰质量、作业效率和安全风险的综合体现。把气体类型、母材厚度、作业强度和配件通用性这四件事先想清楚,再对照型号和价格做决定,通常就不会出大错。