焊炬选购与使用全指南:从工作原理到工业场景的实战解析
在金属加工、管道安装、设备维修乃至食品机械制造等众多领域,焊炬都是不可或缺的基础工具。它通过气体燃烧产生高温火焰,完成焊接、加热、切割前的预热等作业。对于采购人员和技术工人来说,了解焊炬的结构原理、选型要点和维护方法,既能提升作业效率,也能有效控制成本。本文围绕焊炬展开,结合实际工业场景,梳理出一份实用的参考指南。
焊炬是什么:结构组成与工作原理
焊炬,通常指以可燃气体与氧气混合燃烧为热源的焊接工具,常见形式为射吸式和等压式两大类。它的基本结构包括喷嘴、混合室、气体通道、调节阀和手柄等部分。工作时,氧气以较高速度从喷嘴射出,在射吸腔内形成负压,将可燃气体吸入并与之混合,混合气体经焊嘴喷出后点燃,形成具有一定温度和形态的焊接火焰。
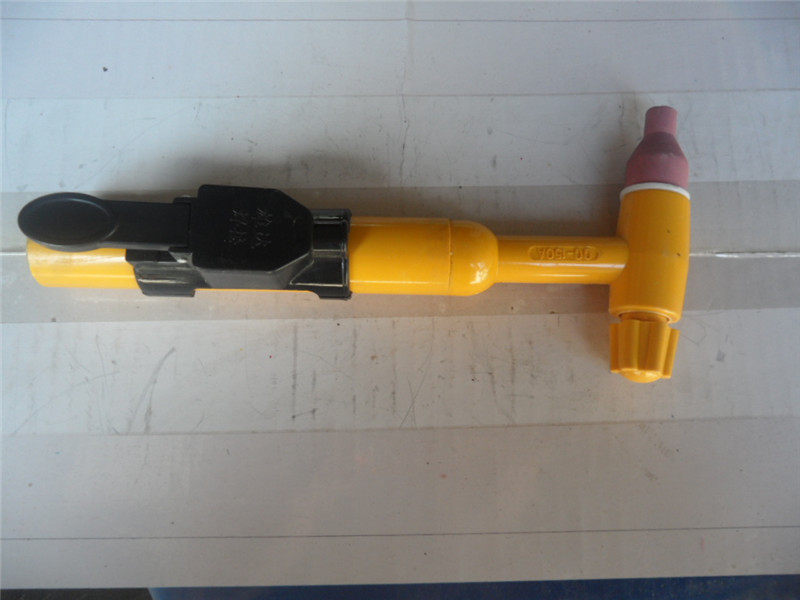
火焰性质可通过氧气与可燃气体的比例调节。中性焰温度集中、适用面广,常用于碳钢和低合金钢的焊接;氧化焰温度更高,适合某些黄铜焊接场景;碳化焰则多用于高碳钢及部分特殊合金的加热处理。理解这三种火焰状态,是安全、高效使用焊炬的前提。
焊炬的主要类型与适用场景
不同工况对焊炬的要求差异明显,选型时需结合材料厚度、作业空间和燃气种类综合判断。
- 射吸式焊炬:依靠氧气射流吸入燃气,对燃气压力要求较低,适配乙炔、丙烷等多种气源,是通用维修和中小型加工场景的常见选择。
- 等压式焊炬:燃气与氧气压力相近,混合更稳定,火焰功率较大,适合较厚板材的焊接和长时间连续作业。
- 丙烷焊炬与喷火枪:以丙烷为燃气,火焰温度略低于乙炔,但安全性好、燃气成本低,广泛用于加热、烘烤、除漆、管道预热等作业。
- 割炬:在焊炬基础上增加切割氧通道,通过预热火焰加热金属至燃点后开启切割氧,实现金属分离,常见于钢材下料和拆解作业。
- 燃气燃烧器与工业火炬:面向规模化加热场景,如炉窑点火、烘干线加热、废气处理等,强调燃烧稳定性和连续运行能力。
需要说明的是,焊炬与割炬在结构上有关联但用途不同,采购时应明确作业需求,避免混用造成效率下降或安全隐患。
焊炬价格受哪些因素影响
焊炬价格从几十元到数百元不等,差异主要来自以下几个方面:
- 材质与工艺:黄铜阀体、不锈钢管路、精密加工的焊嘴,耐用性和密封性更好,价格相对较高。
- 规格型号:焊嘴号数、适用板厚范围、气体流量能力不同,价格随之变化。
- 品牌与品控:具备完整质量检测流程的厂家产品,在一致性上更有保障。
- 配件配置:是否附带点火器、回火防止器、气管接头等,也会影响整体报价。
建议采购时不要只看单价,而应综合考量使用寿命、配件通用性和售后支持。对于批量采购的制造企业,选择具备加工定制能力的焊割配件厂家,往往能在规格匹配和长期供货上获得更好的平衡。
焊炬安全操作要点
焊炬属于明火高温作业工具,规范操作是底线。以下几点值得反复强调:
- 作业前检查气路密封性,确认回火防止器状态正常,气管无老化开裂。
- 点火时先开少量氧气再开燃气,熄火时顺序相反,避免产生爆鸣。
- 焊嘴过热时应及时冷却,禁止将灼热焊嘴浸入水中急冷,以免变形开裂。
- 作业区域保持通风,远离易燃物,配备灭火器材。
- 长时间停用应关闭气瓶总阀并释放管路余气,焊炬妥善存放。
此外,点火器的选用也不容忽视。手持点火器应操作灵活、点火可靠,在频繁点火的流水线场景中,耐用性直接影响作业节奏。
日常维护与常见故障排查
焊炬的寿命很大程度上取决于日常维护。每次作业结束后,应清理焊嘴积碳,检查喷嘴孔是否堵塞或变形。若出现火焰不稳、回火或混合不均,可从以下方向排查:
- 喷嘴孔堵塞或磨损——清理或更换焊嘴;
- 阀门密封圈老化——更换密封件;
- 气体压力不足或管路漏气——检查气源与接头;
- 混合室积垢——拆解清洗,注意装配到位。
对于使用频率较高的生产车间,建立定期检查和易损件更换台账,能显著降低突发停机带来的损失。
如何选择可靠的焊炬供应商
制造业采购讲究稳定与匹配。选择焊炬及焊割配件供应商时,可重点考察几个方面:是否具备自主生产与质量检测能力,能否按客户工况提供规格定制,产品线是否覆盖焊炬、割炬、燃气燃烧器、丙烷喷火枪、点火器等配套品类,以及供货周期和技术支持是否及时。欧炬焊割设备长期深耕焊割工具领域,围绕焊炬、割炬及各类气焊设备形成较为完整的产品体系,可为不同行业的加热、焊接与切割作业提供适配方案。
归根结底,焊炬虽小,却直接关系到作业质量与现场安全。选对型号、用对方法、做好维护,才能让这把“火”真正服务于生产。